

Дозвольте мені почати з того, що мене запам’ятало.
Минулого року я відвідав авиготовлення профілюзавод у Дунгуані. Начальник майстерні Старий Чжоу вказав на працюючий екструдер і сказав мені: «Бачиш цю штуку? Принцип неймовірно простий. Нічим не відрізняється від вичавлювання зубної пасти з тюбика».
Я думав, він жартує.
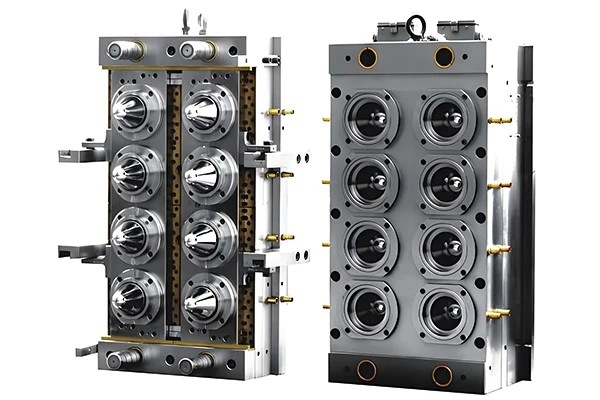
Виявляється, після того, як він потрапив у цю галузь, він не помилився-принаймні щодо основної концепції. Екструзійне формування, як випливає з назви, передбачає пресування речовини через отвір для формування форми. Так само, як коли ви стискаєте кінець тюбика зубної пасти, екструдована зубна паста має форму маленького круглого отвору. Принцип екструзії пластику подібний, за винятком того, що ваш палець замінюється гвинтом, що обертається, зубна паста стає розплавленим пластиком, а отвір трубки стає прецизійною-формою.
Але «простий» означає щось зовсім інше, коли ви говорите про промислове виробництво.
Отже, що саме ми тут видавлюємо
Екструзія профілю - це процес створення безперервних пластикових форм шляхом екструзії. Сюди не входять листові чи плівкові вироби. Багато людей плутають "екструзію" як загальне поняття з конкретно "екструзією профілю". Екструзія пластику — це велика сім’я-плівок з роздуванням, литої плівки, екструзії листів. Але екструзія профілю стосується саме виробів із рівномірним поперечним-перерізом. ПВХ-рама навколо вашого вікна, крапельниця в лікарні, навіть соломинка у вашому напої McDonald's-розрізають її будь-де вздовж, а форма-перерізу залишається незмінною. Це профіль.
Вироби, виготовлені методом екструзії профілю, можуть бути суцільними, як вініловий сайдинг, або порожнистими, як трубочки для напоїв.
Як ви робите порожнисті? Ви повинні помістити шпильку або оправку всередину матриці і продути повітря через центр, щоб виріб не зруйнувався. Коли я вперше почув це, мені довелося на секунду подумати, але тоді це мало сенс-якщо ви робите щось порожнє і не підтримуєте це зсередини, воно, звичайно, провалиться.
Що може зробити один гвинт
Серцем екструдера є шнек. Цікаво те, що для такої масштабної галузі найважливіший компонент виглядає як величезний шуруп.
Гвинт обертається з контрольованою швидкістю, як правило, до 120 об/хв, штовхаючи пластикові гранули вперед через стовбур. Стовбур нагрівається до необхідної температури плавлення, яка коливається від 200 до 275 градусів залежно від того, який полімер ви використовуєте.
Але цей гвинт не просто штовхає матеріал вперед. Він одночасно транспортує, стискає, плавить і гомогенізує. Коли пластикові гранули падають із бункера, вони тверді. Коли гвинт штовхає їх вперед, вони нагріваються зовнішніми нагрівачами на стовбурі, а також зрізаються між гвинтовими полотнами та стінкою стовбура. Коли вони досягають переднього кінця, вони повністю розплавлені.
Ось те, на що часто не звертають уваги: температура стовбура здебільшого є результатом нагрівання зсуву, і іноді вам справді потрібно додаткове охолодження, щоб утримати пластик у межах вікна обробки.
Більшість людей припускає, що екструдер просто використовує ті зовнішні нагрівачі, щоб розплавити пластик. Насправді зсувне нагрівання становить значну частину споживаної енергії. Я спостерігав, як досвідчені оператори налаштовували машини, фактично зменшуючи потужність нагрівача та дозволяючи зсуву виконувати більше роботи-звичайно, це економить електроенергію, але, що важливіше,-індуковане зсувом плавлення має тенденцію бути рівномірнішим.

Про те померти
У кубику відбувається справжня інженерна магія. Я не прихильник квітчастих слів, але це правда-матриця є технічно найскладнішим компонентом у всій системі.
Подумайте про це. Розплавлений пластик є рідиною. Коли він виходить із матриці, він розбухає (вони це називають набуханням). Коли він охолоне, він стискається. Різні частини охолоджуються з різною швидкістю, тому усадка навіть не є рівномірною. Щоб отримати кінцевий продукт, який відповідає специфікаціям конструкції, канали потоку матриці повинні враховувати все це.
І матриця — це не просто шматок сталі з прорізаним отвором. Збалансована матриця необхідна для гарного контролю розмірів. «Збалансований» означає течію розплаву з приблизно однаковою швидкістю по всьому поперечному-перерізу. Якщо потік нерівномірний, ваш профіль виходить товстим з одного боку і тонким з іншого, або одна частина остигає раніше іншої, і тоді у вас проблеми.
Я знаю фабрику, яка виготовляє складні профілі. Три місяці вони провели лише на судах. Поперечний-переріз мав сім чи вісім неправильних борозен, найтонша стінка менше 1 мм, найтовща майже 8 мм. З такою варіацією досягнення балансу потоку є кошмаром.
Не робиться, поки не охолоне
Пластик, що виходить із матриці, все ще м’який. Схоже на теплий сир. Вам потрібно швидко зафіксувати цю форму.
Найбільш поширеним підходом є водяне охолодження. Профіль потрапляє прямо з матриці в резервуар для води. Усередині резервуара є розмірні пристосування, які утримують все ще-м’який профіль у формі, поки він твердіє. Для продуктів, які потребують жорсткіших допусків, ви додаєте вакуумне калібрування-м’який профіль проходить через калібратор, вакуум подається зовні, а маленькі отвори по периметру всмоктують пластик назовні до стінок калібратора. В основному це безперервне вакуумне формування.
Охолодження виглядає як нудна частина процесу, але є багато способів зіпсувати його. Надто швидке охолодження, і градієнт температури між внутрішньою та зовнішньою стінами створює внутрішню напругу-викривлення з’являється пізніше. Охолоджуйте надто повільно, і ваша продуктивність страждає, крім того, профіль все ще м’який, коли знімач захоплює його, і ви розтягуєтесь.
Температура води, швидкість потоку, довжина калібратора,-швидкість відведення-все має бути скоординовано.
Витяг -контролює та координує швидкість, з якою профіль витягується з матриці. Ця швидкість має відповідати швидкості екструзії. Занадто швидко, і профіль розтягується тонко. Занадто повільно, і матеріал накопичується на виході матриці. Звучить просто. Тюнінг це все деталі.
Кілька слів про матеріали
Люди, які займаються екструзією, люблять жартувати: «Ми видавлюємо пластик, але насправді ми втрачаємо волосся». Помилившись у формулюванні, все піде вбік.
Типові матеріали включають поліетилен, поліпропілен, поліацеталь, акрил, нейлон, полістирол, ПВХ, АБС і полікарбонат. Серед інших.
Це багато імен, але в реальному виробництві ви здебільшого маєте справу з невеликою кількістю.
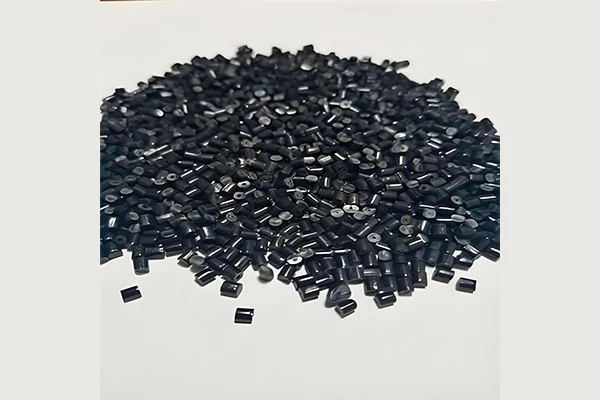
ПВХє королем у світі профілю. Немає близької секунди. Вікна будівель, дренажні труби, кабельні канали-це скрізь. Високий вміст хлору робить ПВХ важкозаймистим і обмежує виділення тепла. Він само-загасає, тобто припиняє горіти, щойно ви видалите джерело займання. Для будівельних матеріалів ця вогнестійкість величезна. Крім того, ПВХ дешевий,-стійкий до корозії, і ви можете зробити його жорстким або гнучким, додавши пластифікатори. Звичайно, він має недоліки-вузьке вікно обробки, погана термічна стабільність. Ви повинні додати в рецептуру стабілізатори, інакше вона розпадеться ще до того, як вийде з матриці.
PEв основному для труб. Для газопроводів використовується поліетилен, оскільки він стійкий до корозії як від газу, так і від підземного середовища. Водопроводи використовують його з тієї ж причини, і це допомагає підтримувати воду чистою. Хороша гнучкість означає, що він може витримати осідання ґрунту. Термо{4}}з’єднання міцніші за саму трубу.
ABSмає чудову ударостійкість завдяки бутадієновому компоненту навіть при низьких температурах. Але ультрафіолетове опромінення спричиняє мікротріщини, тому зовнішнє застосування вимагає обережності.
ASAє чудовим матеріалом для зовнішнього використання, для профілів, які будуть піддаватися впливу сонячного світла протягом тривалого часу. Багато людей не знають цього. Це в основному ABS з бутадієном, заміненим акрилатним ефіром, що значно підвищує стійкість до погодних умов.
Що стосується всього іншого, що входить до рецептури: барвники для зовнішнього вигляду, УФ-стабілізатори для запобігання фотодеградації, антиоксиданти для уповільнення старіння, мастила для покращення потоку та зменшення тертя, антипірени для зменшення займистості. Також термостабілізатори, наповнювачі, зміцнювачі, технологічні добавки... Зріла формула може містити дюжину компонентів, кожен з яких підбирається шляхом численних проб і помилок.
Ко-екструзія заслуговує на окремий розділ
Ко-екструзія — це одночасне екструдування кількох шарів матеріалу. Ви використовуєте два або більше екструдерів, які подають різні пластики з контрольованою швидкістю в одну головку, яка поєднує їх у потрібну форму.
Навіщо турбуватися?
Тому що в багатьох реальних-додатках жоден полімер не може задовольнити всі вимоги. Скажімо, вам потрібен профіль, у якому зовнішній шар має бути твердим,-стійким до зносу та гарним-виглядом, тоді як внутрішній шар має бути м’яким, еластичним і здатним утворювати герметичність. Один матеріал не може зробити обидва. Ко-екструзія дає змогу працювати з двома матеріалами одночасно, об’єднувати їх у матриці, і вони виходять як єдиний інтегрований шматок.
Подвійний дурометр спільного-екструзування сплавляє два матеріали з різними зонами твердості через одну головку, надаючи виробу структурну жорсткість і гнучкість. Ущільнювачі для дверей і вікон, прокладки для приладів, різноманітні промислові ущільнювачі-ось де це з’являється.
Класичним прикладом є ущільнювачі автомобільних дверей. Частина, яка кріпиться до металевого листа, є жорсткою. Частина, яка контактує зі склом або корпусною панеллю, є м’якою. Два матеріали, один проходить через матрицю. Якби ви зробили їх окремо і спробували склеїти, це коштувало б дорожче, і з’єднання було б не таким надійним.
Це стає складнішим. Три-екструзія пропускає три різні сумісні матеріали через одну матрицю, що часто використовується для медичних пристроїв і катетерів. До медичних трубок пред’являються суворі вимоги-внутрішній шар має бути біосумісним, оскільки він контактує з кров’ю чи ліками, середній шар потребує міцності та стійкості до перегинів, а зовнішній шар має бути змащувальним для введення. Три функції, три матеріали, один знімок.
Модельний ряд на виробництві
Повна лінія екструзії профілю від початку до кінця виглядає приблизно так:
Система зберігання/сушіння матеріалу → Екструдер → Зміна екрану → Матриця → Калібрування/охолоджувальний резервуар → Транспортування → Різак → Збір/укладання
Вже накрив екструдер. Перемикач екрану призначений для фільтрації-вловлює нерозплавлені частинки та забруднення. Перетяг--це пара роликів, що тягне профіль вперед із постійною швидкістю. Різаки бувають різних типів залежно від продукту-пили, ножиці, летючі відрізки.
Гнучкі профілі зазвичай намотують на спеціальних намотувальних машинах. Жорсткі профілі розпилюють або розрізають по довжині.
Деякі продукти також потребують-обробки на лінії. Штампування, свердління та прорізування є типовими операціями. Струменевий друк дозволяє маркувати партії та продукти. У-штампування на лінії набагато ефективніше, ніж у режимі офлайн, оскільки профіль все ще рухається вниз по лінії-головка удару рухається разом із ним, вдаряє, і готово.
Швидке зауваження щодо якості
Багато фабрик не приділяють особливої уваги правильному налаштуванню-якщо профіль виглядає прийнятним, вони припускають, що екструдер налаштовано правильно.
Це б'є в точку. Менталітет багатьох заводів такий: «якщо він відправляється, це добре», і коли машина досягає --хорошого стану, її ніхто не торкається. Але для того самого продукту оптимізація параметрів може скоротити споживання енергії на 20% і значно покращити узгодженість.
Контроль температури - це все. Точний контроль температури забезпечує якісний продукт і мінімізує витрати електроенергії. Термопари потребують регулярної перевірки. Коли раніше добре{3}}збалансована матриця починає давати нерівні профілі, це часто відбувається через те, що термопари більше не контролюють температуру матриці належним чином. Термопари з часом дрейфують-на дисплеї відображається 180 градусів, але насправді може бути 195 градусів -і проблеми повільно з’являються.
Куди це все дівається
Ця частина не потребує особливого уточнення, оскільки профілі просто скрізь.
Екструзія профілів є одним із-наймасштабніших процесів у виробництві пластмас, завдяки якому виробляється все: від труб до вікон і медичних трубок.
Найбільше використовує будівництво. Віконні рами, дверні рами, сайдинг, плінтуси, кабельні канали-все екструдоване.
Медицина використовує найбільшу точність. Трубки для крапельниці крові та катетери складаються з пластикових матеріалів і арматури, що вимагає стерилізації після-виробництва.
Автомобільна промисловість використовує найбільшу різноманітність. Ущільнювачі, декоративні планки, трубки, захист джгутів-один автомобіль може мати десятки різних екструдованих профілів.
Споживчі товари само собою зрозумілі. Соломини, вішалки, пакувальні стрічки, карнизи...
Останні думки
Екструзія профілів – це -масовий виробничий процес, який відомий мінімальними відходами, низькою вартістю, швидкістю виконання та універсальністю використання сировини. Він також може досягти певних властивостей, таких як вогнестійкість, довговічність, хімічна стійкість і термостійкість.
Усе вірно, що стосується пунктів підручника. Але те, що справді надає цьому процесу стійкість, я думаю, це безперервність. Лиття під тиском працює циклічно-форма відкривається, форма закривається, між пострілами є затримка. Екструзія просто продовжує викачувати матеріал. Ви можете запускати його 24 години поспіль, якщо хочете. Ця перевага безперервності з точки зору витрат є майже приголомшливою, якщо говорити про-великий обсяг виробництва.
Звичайно, є обмеження. Ви можете виготовляти лише вироби постійного поперечного-перерізу. Точність нижча, ніж лиття під тиском. Про складні тривимірні геометрії не може бути й мови. Але в його рубці ніщо інше не наближається.
Технології та прогрес у матеріалах постійно змінюють ландшафт екструзії профілів. Інтеграція вдосконаленого програмного забезпечення для проектування та моделювання, розробка високо-полімерів-, що розширює можливості з точки зору інноваційних і багатофункціональних профілів.
Профілі, які не можна було зробити десять років тому, можна зробити зараз. Параметри, які раніше повністю залежали від інтуїції ветеранів-операторів, тепер можна моделювати за допомогою програмного забезпечення. Індустрія продовжує рухатися вперед. Основні принципи майже не змінилися за століття, але діапазон того, що ви можете зробити, продовжує зростати.
Ще одне, з Різдвом!