

Профільне обладнання для екструзії
Профілі можуть складатися з одного матеріалу або декількох матеріалів. Одиничні профілі матеріалів використовують один екструдер, тоді як для декількох профілів матеріалів потрібно більше одного екструдера для подачі матеріалу в центральний штамб. Ці процеси можуть використовувати одно шнекові або двовінтні екструдери. Одношнекові машини орієнтовані на гранульовані матеріали або додатки, що вимагають менш істинного змішування. Двухвинтові екструдери зазвичай зосереджені на порошкоподібних матеріалах або там, де потрібно більш інтенсивне перемішування. Ці екструдери можуть бути різного розміру від кількох фунтів на годину виходу до тисяч фунтів на годину виходу, залежно від застосування.
Ко-екструзія
Вторинні екструдери називаються «ко-екструдерами» і також можуть бути різного розміру, але зазвичай падають у менший кінець спектру і зазвичай менші, ніж основні оброблювальні екструдери. Кількість використаних екструдерів обмежена лише простором у лінії обробки. Деякі процеси можуть обдурити, використовуючи один і той же ко-екструдер для декількох вимог щодо застосування (доки потрібний матеріал буде ідентичним, екструдер можна використовувати для більш ніж одного місця. (Приклад цього - смуги на зовнішній стороні соломинок для пиття) . Якщо смужки одного кольору, для всіх смуг можна використовувати одну машину. Ко-екструдери можна встановити на підлозі або підвісити над головкою штампу, як потрібно.
Штамповий інструментарій
Штамповий інструмент є специфічним для застосування і може бути простою металевою пластиною з отвором у ній для протікання матеріалу або витонченою справою з декількома компонентами, розробленою для розширених характеристик потоку та точності розмірів. Штампи монтуються або до основного екструдера безпосередньо при з'єднанні до нього екструдерів, або матриця знаходиться на підлоговій підставці з трубами, прикріпленими до неї. Штамповий інструмент орієнтований в одному з двох напрямків - відношення до основного екструдера. Напрямки "вбудовані" та "перехресні". Вбудований процес використовує потік, який слід за напрямком екструдера, а матриця пов'язана з потоком у напрямку процесу. У поперечному процесі використовується потік, який знаходиться під кутом до потоку екструдера. Для екструзії профілю це було б під кутом дев’яноста градусів до потоку. (Перехресні процеси потрібні для будь-якого продукту, який вимагає ввести в екструдат компонент для нанесення покриття. Такий, як дріт, вироби з вантажопідйомністю тощо).
Нижнє обладнання
Обладнання нижче за течією розділено на три області процесу: 1) охолодження / розміри, 2) витягування, 3) обрізання / обмотка / зліт. Нижче наведені основні стилі обладнання для досягнення цих технологічних вимог.
Охолоджувальне / розмірне обладнання
Деталь необхідно охолодити, щоб підтримувати потрібну форму. Це обладнання належить до кількох підкатегорій. Деякі процеси потребують мінімального впливу для роботи. Інші вимагають широкої взаємодії на цьому етапі для досягнення бажаного продукту. Охолоджувальне / розмірне обладнання поділяється на кілька типів:
Охолодження повітря
Водяне охолодження
Водяне охолодження та вакуумне розмір
Охолоджувальне обладнання

Охолодження повітря
Використання повітря для охолодження деталей існує вже давно. Сьогодні його рідко використовують, оскільки він неефективний і зазвичай вимагає більш низької швидкості процесу. Але цей стиль процесу, як правило, дуже недорогий, тому для коротших пробіжок і для швидкого налаштування він все ще ефективно використовується. Для ефективної роботи він також не вимагає дорогого інструменту. Деякі процесори використовують прості затискачі та гнутий дріт, щоб утримувати виріб у правильній формі. Повітряна охолоджувальна стійка - це проста рамка, як правило, з вентиляторами охолодження, а також прості пластини та світильники для кріплення джигів і пальців, щоб натиснути на деталь і утримувати її в потрібній формі.
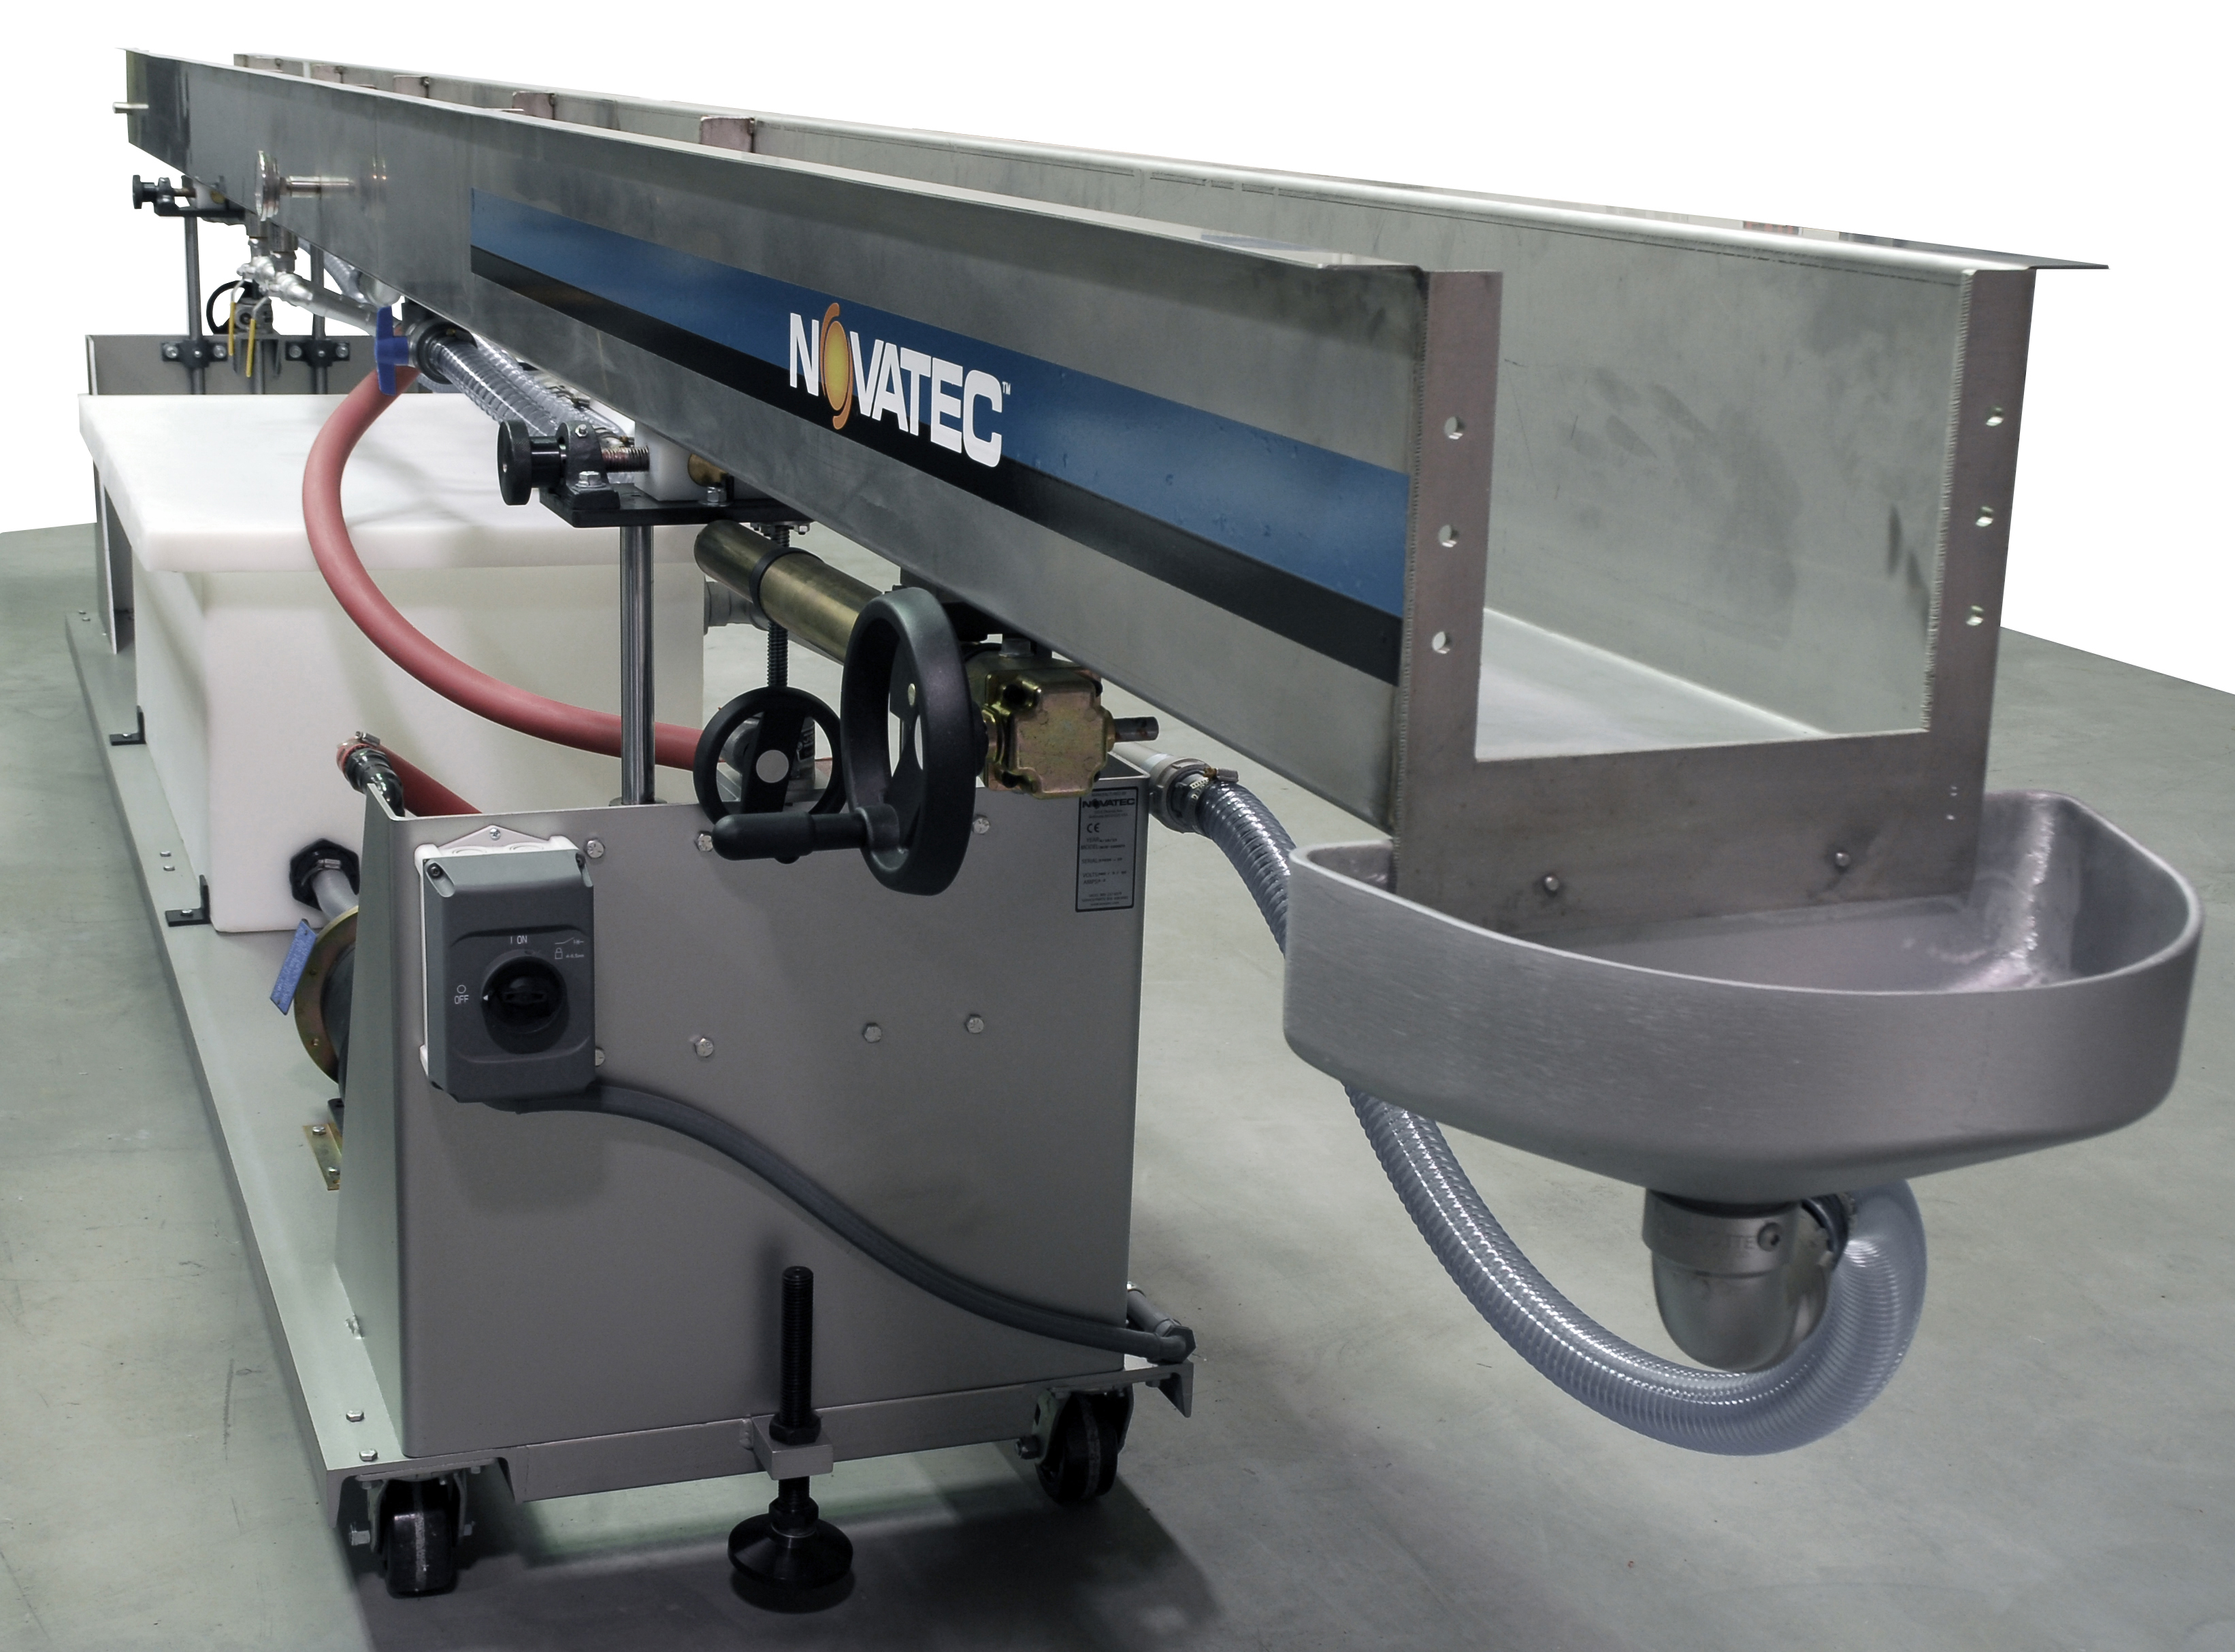
Бак для водяного охолодження
Охолоджувальний бак вимагає подачі води для охолодження. Це можна зробити кількома способами. Або безпосередньо подається в резервуар з води рослини або з охолодженою водою. Це може використовувати два типи систем охолодження: 1) простий вхід / вихід води в процесі без рециркуляції в резервуарі; 2) система рециркуляції для зменшення споживання води з установки. Система рециркуляції може використовувати теплообмінник для створення відділення води від центральної системи або відсутності теплообмінника, а технологічна вода змішується з холодною водою. Потім охолоджуюча вода промивається по всьому продукту, коли він протягується через ємність. Деякі типи опор зазвичай встановлюються всередині бака, щоб утримувати деталь, коли вона охолоджується водою. Вода або розпорошується на деталь з декількох напрямків, щоб сприяти рівномірності охолодження, або резервуар заливається водою, так що частина занурюється у воду під час проходу через бак. Розпилювальні баки зазвичай пропонують більш ефективне охолодження із додатковими витратами та обслуговуванням розпилювальних форсунок. Зазвичай для забезпечення достатнього охолодження деталі та підтримання стабільності розмірів потрібно більше одного резервуара для охолодження, коли він покине останній резервуар у лінії. Потреби в охолодженні лінії можуть вимагати від 5 до 250 футів або більше для охолодження для досягнення хорошого продукту.

Водяне охолодження / вакуумний розмір бака
Резервуар розміру - це по суті охолоджуючий резервуар з можливістю розміру продукту в процесі. Цей розмір виконується за допомогою вакуумного процесу, який піддає продукту зміну атмосфери в резервуарі, що сприяє збереженню заглиблень, округлості, товщини стінки та справжнього розміру. Проклейка виконується у закритому корпусі резервуара, який є достатньо міцним, щоб не руйнуватися під високим вакуумом або шляхом безпосереднього підключення джерела вакууму до інструмента через колектор з кількома точками з'єднання. З додаванням вакуумного насоса та необхідної сантехніки в баку підтримується постійна атмосфера. Розміри розмірів проводяться за допомогою відповідного калібрувального інструменту, який встановлюється в танк або перед ним. Для підтримання вакууму до постійного рівня потрібні хороші ущільнювачі через калібрувальний інструмент, кінцеве ущільнення, ущільнювачі кришки тощо. Іноді цьому допомагає камера з гідрозатвором на будь-якому або обох кінцях резервуара. Розміри довжини резервуарів ґрунтуються на вимогах до переробки, і довжина вакууму може бути невеликою частиною довжини резервуара або може зажадати декількох резервуарів в черзі для досягнення часу в вакуумі для процесу.

Таблиця калібрування водяного охолодження
Таблиця калібрування водяного охолодження
Альтернативною конфігурацією розміру водяного охолодження є таблиця розмірів / калібрування.
Таблиця розмірів або калібрування - це обладнання без корпусу резервуара з водою. Вакуумні та водні компоненти присутні та використовують колектори з клапанами, щоб підключитися до набору інструментів та корпусу резервуара, розміщеного вгорі таблиці. Ці з'єднання дозволяють використовувати найрізноманітніші інструменти та конфігурації резервуарів. Цей тип процесу іноді називають «мокрим / сухим», оскільки він дозволяє використовувати або не використовувати воду в конфігураціях інструментів. Великі віконні профілі зазвичай працюють на цьому типі обладнання, оскільки час, необхідний для встановлення / вилучення інструмента з бака для кожної деталі, дуже великий. Якщо інструмент встановлений у спеціальному резервуарі, який можна швидко поставити на стільницю, це набагато ефективніше. Цей тип обладнання зазвичай набагато дорожчий, ніж танк, тому це не гарний варіант для загального процесора.

Стрічковий знімач
Тягне
Більшість процесів екструзії вимагає знімача для ефективної обробки продукту. Виняток становлять продукти, що перебувають під вантажем. Продукти, накладені на Pul, фактично проштовхують продукт через нижні компоненти. Однак баланс не має матеріальної структурної цілісності для цього. Якщо ви думаєте про те, щоб тримати мотузку в руці і намагатися дати комусь іншому кінець мотузки, ви витягнете її з руки і надішлете її іншій особі. Якщо ця людина не реагує, що відбувається? Мотузка швидко нахиляється до землі і накопичується біля ваших ніг. Видавлювання - це однаковий спосіб. Оскільки вони, як правило, недостатньо жорсткі в розплавленому стані, щоб підштовхнути власну вагу, потрібна рука допомоги. Інша людина б дотягнулася і схопила мотузку і потягла її до себе. Щоб мотузка не була від землі, людині потрібно підтримувати натяг на мотузку. Якщо вони рухаються далі від вас, сила, необхідна для того, щоб тягнути мотузку, утримуючи її від землі, вимагає більшої сили. Щоб продовжувати рух, екструдату потрібно трохи допомогти знімача для підтримки напруги в процесі. Продукт проходить стадію охолодження до тих пір, поки не охолоне, щоб витягнути, не порушуючи полотно. Чим більше довжина охолодження і чим довша довжина інструменту калібрування, тим вище сила тяги, необхідна для підтримання процесу. Точність швидкості витягування також є критичною. Продукт залишає екструдер із заданими кілограмами на годину. Це дорівнює заданій лінійній швидкості на основі ваги продукту. Цю швидкість потрібно точно підтримувати, або вага виробу та / або якість буде змінюватися і може призвести до виходу продукту із специфікації.
Знімачі побудовані в різних типах, щоб відповідати вимогам процесу. Деякі з них: 1) Ремінь - загальне застосування та низькі до середніх вимог до сили, 2) очищене - більша сила натягу та деталі з формами, які будуть спотворені у звичайному поясі. Шліфи можна контурно підходити до виступів виробу. 3) колесо - недороге та просте у використанні, але точність може поставити під сумнів через ковзання коліс та використовуваний тип приводу двигуна.
Див. Подробиці про віджимачі від 2 до 6 дюймів для пластикових профілів

Різчик ножів
Вирізати / згорнути / зняти
Після того, як виріб знаходиться на знімальному апараті, його слід охолодити для його завершення. Деякі вироби зараз розрізані на довжину. Деякі згорнені програють. Деякі накручені на якісь котушки. Кожен виріб має свої вимоги до обробки.
Різці
Деякі вироби можна вирізати простим лезом. Частина, як правило, проходить через насадку втулки, щоб вона була орієнтована та допомагала в якості відсіку та допуску. По мірі переміщення виробу через втулки лезо активується. Зазвичай це поворотна рука або колесо, на яке встановлено лезо. Лезо вводиться через виріб, щоб порізати його, як потрібно. Тип леза, конфігурація, кут атаки, розмір втулки, простір між втулками для переміщення леза та багато іншого визначатимуть якість та толерантність різаного виробу. Багато різців працюватимуть у декількох режимах, щоб процесор міг використовувати їх для різноманітних продуктів. Існує два типи режимів різання - За запитом - (це означає, що різець активується від сигналу, і кожен раз, коли потрібен розріз, рукоятка леза різки буде обертатися через виріб та виріб одного розрізу. Запуск може здійснюватися за допомогою таймера, оптичний датчик, перемикач фізичного прапора, колесо кодера тощо). Безперервне - (цей тип розрізу використовує рукоятку леза, що обертається з постійною заданою швидкістю, і виріб переміщується через втулки з постійною швидкістю для досягнення довжини зрізу. Зазвичай використовується для дуже коротких деталей або дуже високих швидкостей лінії. Одинарний і на рукоятці / колесі можна використовувати кілька лез для досягнення ще більшої швидкості різання, якщо потрібно.
Цими різцями можна керувати різними способами. Деякі різаки старого стилю будуть працювати з муфтою, яка перевертає лезо через деталь. Деякі використовують прямі двигуни змінного струму, щоб обертати ногу. Сучасні різаки зазвичай використовують сервомотори з редукторами передач або без них, щоб різати виріб.
Інші ріжучі машини використовуватимуть лезо гільйотинного стилю, з'єднане з циліндрами чи двигунами. Це використовується для виробів, для яких потрібно більше, ніж описаний вище ріжучий стиль, що потребує різання без чіпа.
Ознайомтеся з деталями різців діаметром 2 і 5 "та профілями до 4,5" х 7,5 "

Нарізана пила
Пилки
Деякі вироби не будуть різати різцями в стилі леза, описаними вище, і потребують пилки з обертовими лезами. Пилка зазвичай потрібна для більш товстих і жорстких виробів (важкі форми стін, труби, жорсткі матеріали, такі як RPVC, або матеріали, схильні до розтріскування при різанні леза). Пилки доступні в декількох різних конфігураціях. Для використання, відповідно до процесу, пилам потрібен пересувний стіл. Це дозволяє циклу розрізання не переривати рух продукту вперед під час процесу.
Існує два стилі подорожніх пилок:
1) Пневматичні - для цього потрібно використовувати пневматичні циліндри, щоб “сприяти” руху столу через виріб, що потрапив між столом і затискачем.
2) Сервопривід - це найпопулярніший стиль сьогодні і використовує сервомотор і механізм для переміщення столу (цей механізм може бути ременем, кульовим гвинтом тощо). Рух серво стола є більш точним, оскільки він не вимагає затискання виробу для переміщення столу.
У екструзійних операціях видно кілька стилів пилки:
1) Нарізаний - це найпоширеніші пили. Лезо переміщалося з-під виробу вгору через нього під час розрізу. Лезо їх повертається під виріб. Цей стиль вимагає затискального механізму для правильної роботи. Перед початком циклу різання затискач прив'язує виріб до столу. Ця дія необхідна, оскільки в противному випадку лезо підніме виріб під час розрізу, що може спричинити низьку якість та точність різання. Обрізні пилки обмежені лише діаметром леза, який поміститься під столом.
2) Поперечний розріз - Цей стиль використовується зазвичай тоді, коли виріб ширше, ніж звичайна верхня пила. (Знадобиться лезо настільки великого діаметру, щоб воно не помістилося під столом на необхідній середній висоті лінії). Використовується кілька типів розпильних пилок. Деякі використовують лезо, яке починається під поверхнею столу, а лезо рухається вгору, а потім впоперек. У такому стилі лезо може підійти та пройти через товар, а потім повернутися через виріб АБО лезо може перетнути виріб та переміститися під стіл, щоб повернутися. Деякі користуються лезом, що знаходиться над поверхнею столу, і просто переходять по продукту.
3) Нарізка / подрібнення - ці пилки зазвичай використовують менші леза і мають меншу ємність.

Планетна пила
Планетарні різаки / пилки
Деякі круглі вироби можуть використовувати планетарні фрези / пилки. Вони використовують ріжучий інструмент, який обертається навколо зовнішньої поверхні виробу і ріже різними ріжучими інструментами: 1) Інструмент в стилі токарного верстата - невеликий ріжучий шматочок встановлюється в обертовій головці і видаляє матеріал, оскільки він ріже аналогічно токарному зрізу . 2) Лезо пили - у деяких буде мотор пили, встановлений на обертовій головці зубчастим лезом. Це також видаляє матеріал, оскільки він ріже. 3) Прорізне колесо - цей стиль використовує ріжуче колесо, подібне до різака для піци і занурюється у виріб і діє на частину продукту, просуваючись глибше в продукт. Жоден чіпс не створюється з цим стилем і є кращим типом для цієї нестачі мікросхем, з якими можна боротися. Недоліком використання цих типів пилок є вартість верстатів і вимога постійної уваги та «підгортання», щоб вони добре різали.

Зніміть конвеєр
Конвеєри
Як правило, для транспортування деталей після того, як вони будуть розрізані пилкою або різцем до місця їх упаковки, типовим є конвеєр. В іншому випадку, оскільки деталі більше не висуваються і не тягнуться, вони повертаються назад у різак або пилу і створюють проблеми. Вони зазвичай використовуються на більш гнучких продуктах. Це, як правило, дуже простий конвеєр, який працює трохи швидше, ніж швидкість лінії деталі.

Безосновний котел
Зимовідвідник / котел
Для невеликих або гнучких частин часто бажано намотувати або намотати деталь для зберігання, поки не буде здійснена вторинна операція. Деякі товари продаються в такій конфігурації, щоб клієнт застосував вторинну операцію. Тут використовуються два типи машин. Казани та намотування: 1) Котли - в котушці використовується машина з набором оправок, який, як правило, розширюється, і виріб загортається безпосередньо на ці оправки. Під час процесу намотування оправки розміщують у їх повністю розширеній конфігурації для намотування. Коли правильна довжина згорнута, оправки руйнуються, щоб дозволити видалення виробу. Намотування - Намотування подібне до намотування, за винятком того, що на намотувачі встановлений несучий котушок / котушка над одним валом, який з'єднаний для приводу котушки / котушки.
Навітрювачі / котли доступні в різноманітних конфігураціях, від дуже простих конфігурацій з однією станцією до повністю автоматичної подвійної станції з автоматичним вирізанням та перенесенням, обгортанням або обв'язкою. Машини, що працюють на одній станції, як правило, будуть вручатися машинами в ручному режимі (оператор встановлює котушку або з'єднує виріб на оправах для котушки. Коли це робиться, обертаючи задану необхідну довжину, оператор вирізає виріб, видалить котушки або котушку і запустить Машини з подвійною станцією можна керувати вручну як один вал, або мати різні рівні автоматизації до повного авто, коли оператору потрібно лише встановити свіжі котушки та вийняти готовий продукт.